
一份磨具补货单可以同时采购切割片和砂带,但两类耗材应分别填写规格和适配条件:切割片核形状、尺寸、材料用途及速度上限;砂带核宽长、磨料粒度、背基、接头和设备运行条件。不能因为尺寸接近就认定能替换。
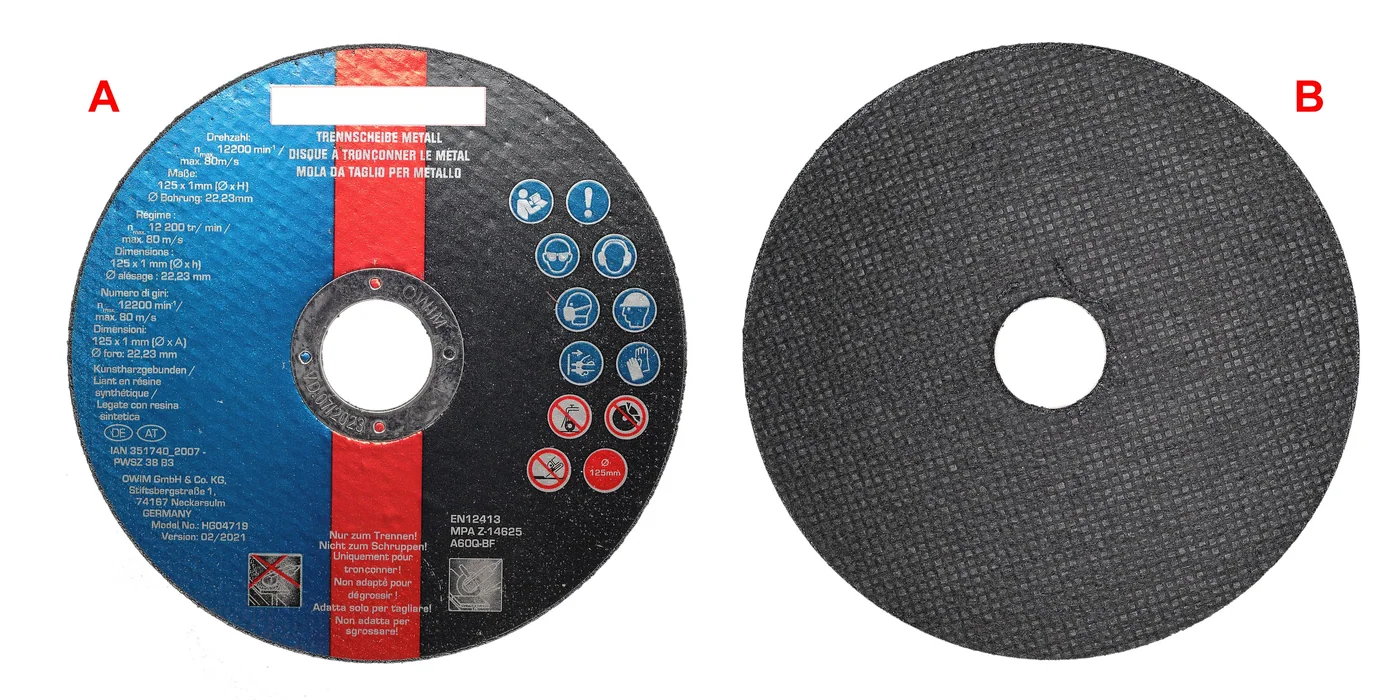
切割片装得上,还要核用途和限速
报价先列完整型号、外径×厚度×孔径、形状、适用工件材料、最高r/min与m/s,并核配套机型、法兰和护罩。孔径只是安装信息之一,主轴螺纹和磨具孔径也不是同一个尺寸。
Klingspor切割与磨削指引明确切割片只能承受径向载荷,并要求正确、完好的夹紧法兰。因此,标为切割用途的薄片不能拿侧面当磨片打磨。工件固定和操作方式也需按对应说明确认,不能把另一类磨片的磨削角度套过来。
Kronenflex产品安全与储存说明把尺寸、用途、速度、限制和标识分列,要求检查损伤、护罩及安装,并明确不使用超过有效期的切割片和磨片。采购时把标签样张、批号与储存/有效期要求一同确认;不同品牌的颜色编码不能当通用适配规则。速度单位的算例可看砂轮粒度、硬度、组织与线速度。
砂带背基不能直接等同粗磨或精磨
Klingspor背基说明区分纸、布、纤维和薄膜;其中布基也包含轻型柔软棉布与高抗撕裂聚酯布。选型要看支撑强度、柔顺性、磨料粒度、接触方式和设备要求,不能仅凭“纸基/布基”决定加工精度。
| 砂带资料 | 要问清的条件 |
|---|---|
| 尺寸 | 宽度×周长、允许偏差及设备型号;不要混写平放长度和周长 |
| 磨料与粒度 | 完整产品代码、工件材料、去除量与表面要求 |
| 背基 | 具体背基等级、柔顺性、抗撕裂与干/湿用条件 |
| 接头 | 搭接/对接等形式、接头代码、允许运行方向及设备适配 |
| 运行条件 | 设备带速、接触轮/平板、张紧和散热条件,按厂家要求确认 |
KLINGSPOR接头说明提供了很具体的区别:#4为背面胶带连接的对接,可双向运行;#3为交错切口,也可双向运行,但限定80粒度及更细、专用于玻璃磨削。T接头是顶部去砂的#4对接:用于宽带砂光机平板磨削时,采用150粒度及更细布带;其他砂带作业中,针对#4接头出现振纹的情形,采用80粒度及更细布带。T接头不用于纸带。这些是该厂接头体系的说明,不能由“对接”二字推定所有厂家的砂带都可反转。
补货时怎样避免混装与规格漂移
把已确认样品号、完整产品代码、设备条件、包装数量与标签版本锁定。切割片和砂带各自记录批次、储存条件与异常处理;不能共用一栏“最高转速”,因为砂带还涉及运行带速与设备配置。
若同时采购主机,另核电动工具电压、插头和电池包资料,主机电气兼容与磨具机械适配分别确认。网站也可按“工件—工序—设备—耗材代码”组织产品入口,与光算的外贸独立站SEO衔接,避免只写笼统的“金属通用磨具”。