磨料磨具出海
共 6 篇文章
-
砂纸P号怎么看:粒度粗细、标号对照与选用方法
看懂砂纸P粒度与FEPA标识,了解不同体系为什么不能按同号替代,以及如何试磨、递进和确认采购规格。
-
金刚石锯片干切还是湿切:如何核对锯片、设备和供水条件
从锯片干湿标识、散热与粉尘控制,到供水、孔径和最高转速,说明金刚石锯片的选用与核对方法。
-
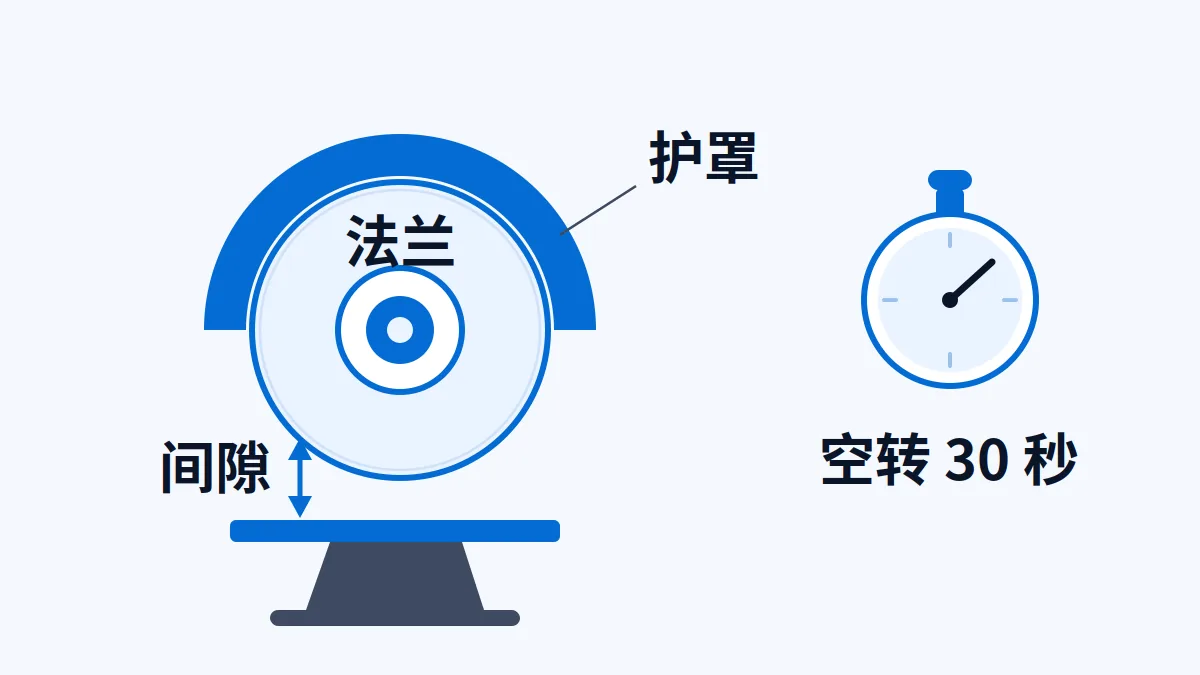
换砂轮片后为什么必须空转 30 秒:护罩、法兰和托架间隙
oSa 建议装片后在操作转速下空转至少 30 秒,人站侧面;托架与轮片间隙不超过 3 mm,法兰要成对清洁,护罩先装好。
-
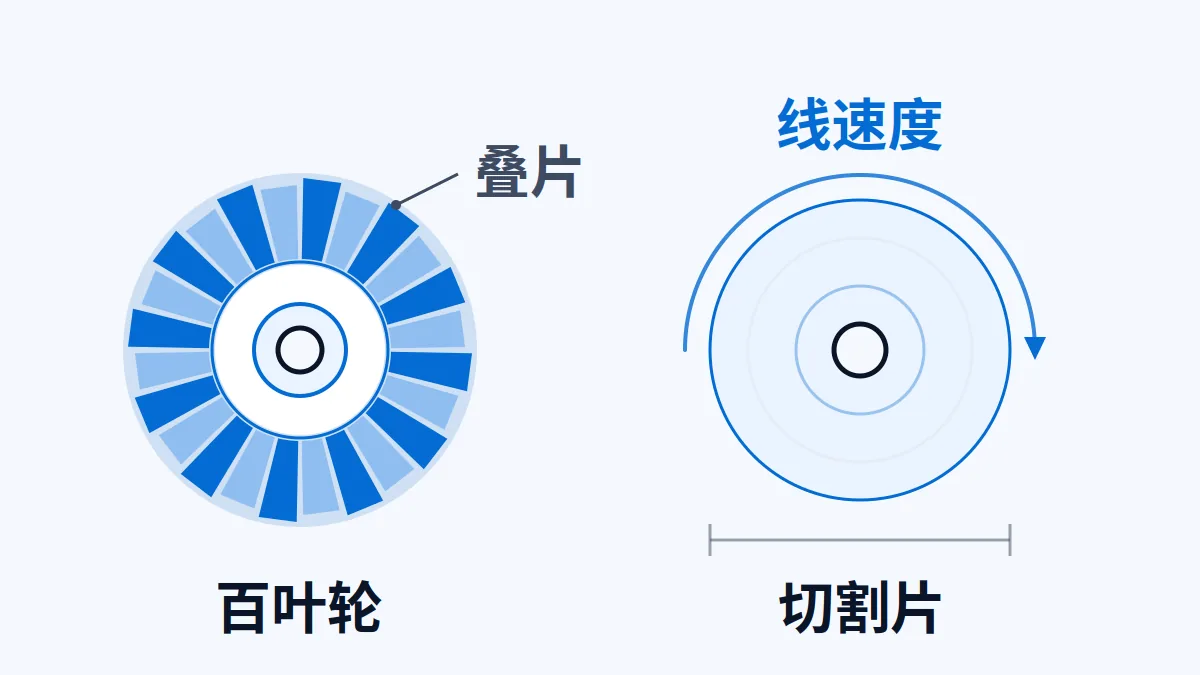
百叶轮与切割片出口:磨料、背基与最高线速度怎么给资料
同样是 100 毫米的片,装在不同转速的角磨机上,线速度完全不同。本文说明如何用直径和转速换算线速度、磨料与粒度怎么对应工件、背基与孔径怎么确认,以及防护罩和标识要写什么。
-
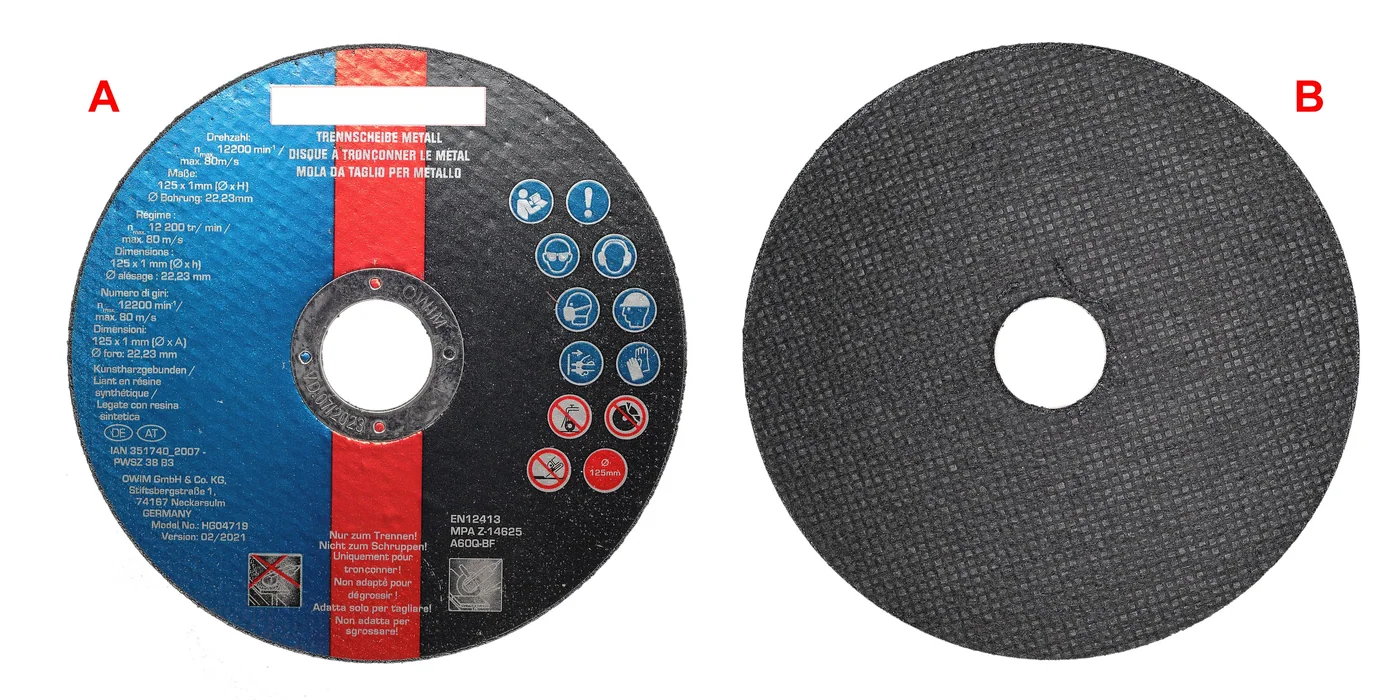
切割片与砂带出口:用途限速、背基和接头怎样核对
切割片与砂带不能共用一张适配表。分别核用途与限速、背基与接头方向,以及标签、储存和补货时的规格确认。
-
砂轮出口规格怎么写:分清粒度、硬度、组织与线速度
砂轮硬度与组织有何区别?拆解采购字段,给出125mm砂轮的线速度换算算例,并说明限速、工况、试磨和交付核查。