焊接设备与耗材出海
共 8 篇文章
-
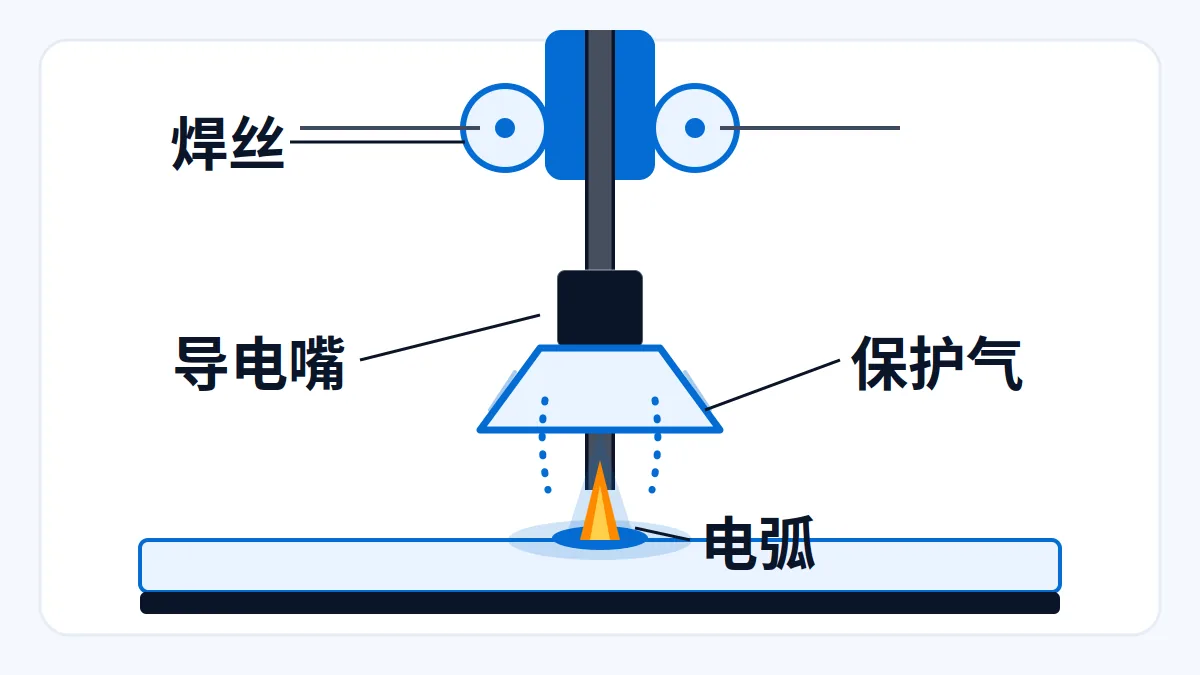
MIG焊丝先看牌号与直径:碳钢ER70S-6通用,直径对板厚
MIG焊靠焊丝与工件间电弧熔化连接,保护气隔绝空气。碳钢ER70S-6通用,直径按板厚选。
-
焊接面罩遮光号怎么选?按工艺、电流查表并核对标识
用 OSHA 表说明焊条焊、MIG 和 TIG 的遮光号选取,结合示例核对暗态范围、自动变光状态与出口标识。
-
逆变焊机暂载率60%是什么意思?结合电流、温度和工作节奏选机
解释焊机60%暂载率的10分钟周期,说明如何结合电流、工艺、环境温度和连续焊接时间核对额定资料。
-
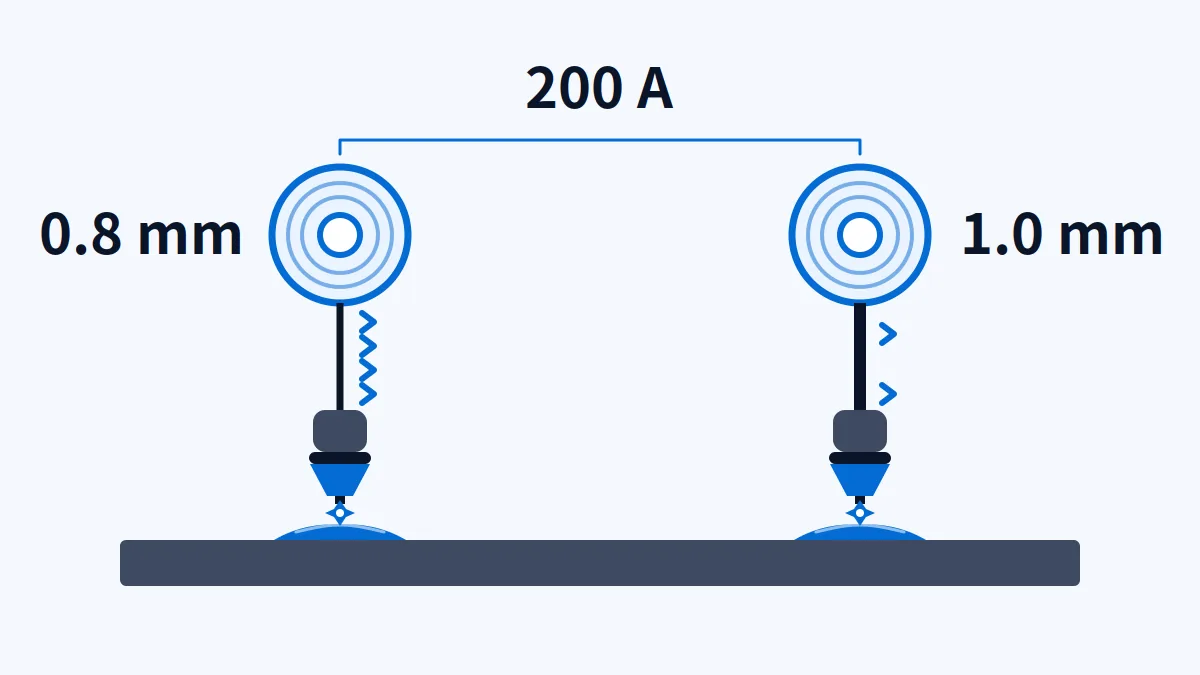
200 A 要送多快:0.8 mm 和 1.0 mm 焊丝的 m/min 不是一个数
送丝速度不是电流,同样 200 A,0.8 mm 焊丝约 7.5 m/min,1.0 mm 约 10 m/min(样本表,1 KP 角焊)。1.2 mm 焊丝 6 m/min 的理论熔敷量约 3.2 kg/h。报价要同时写焊丝直径、送丝范围、气体和暂载率。
-
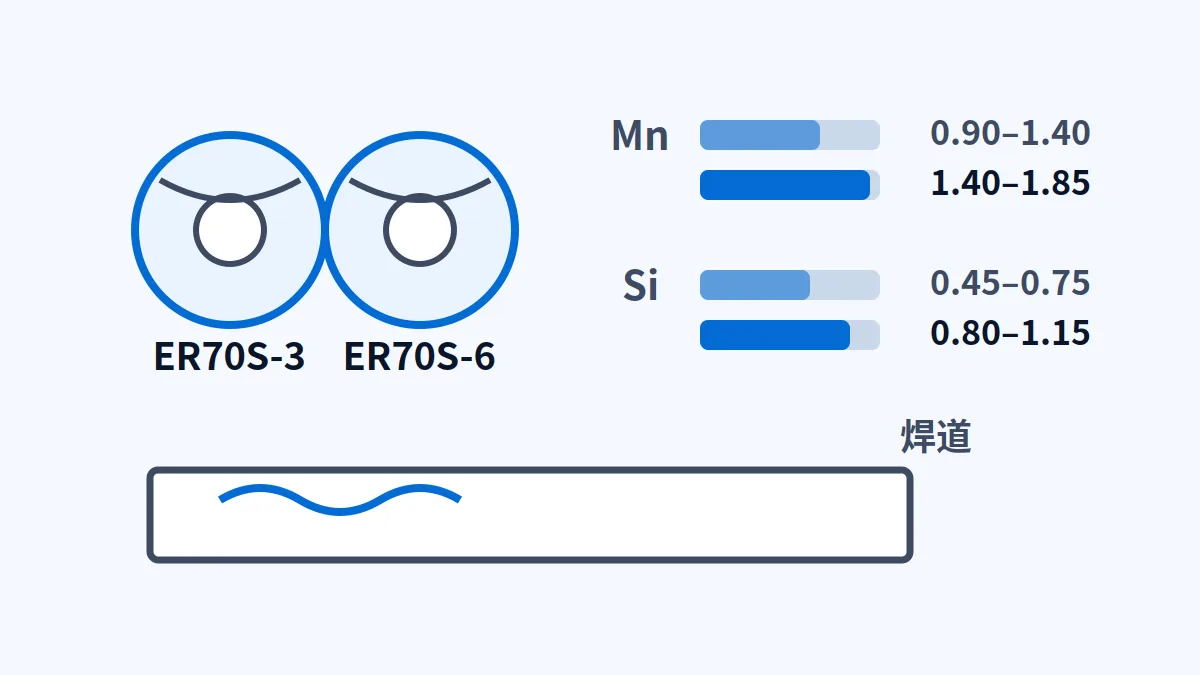
ER70S-6 和 ER70S-3 都是 70 ksi:焊锈板为什么换丝
ER70S-3 与 ER70S-6 的 AWS 最低抗拉都是 70 ksi,但 S-6 的锰、硅更高,脱氧能力更强,更适合轻微锈蚀和氧化皮;代价是硅岛更多,喷漆前要清。低温冲击要求也不同。
-
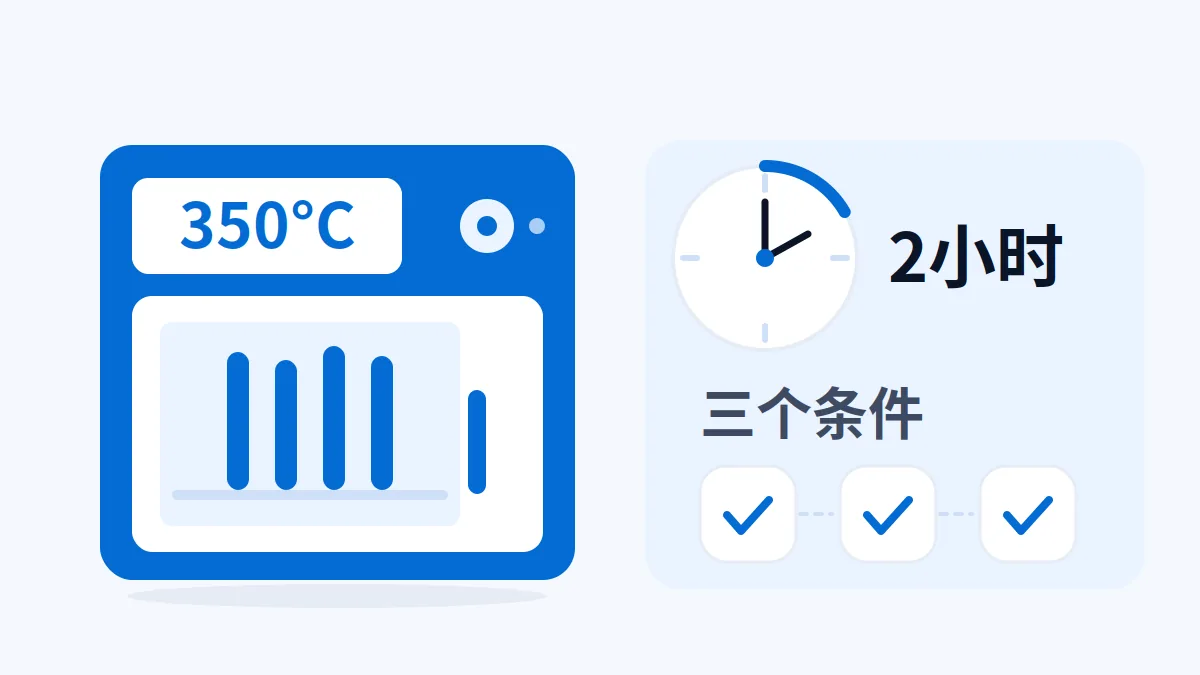
E7018 焊条烘干:350°C、2 小时,还有三个不能忽略的条件
低氢焊条重新烘干不是“温度越高越好”。ESAB 资料给出 350°C、保温 2 小时的典型条件,同时限制叠放层数、重复次数,并明确纤维素焊条不能烘。
-
焊丝焊条出口:分类、供货形态与批次文件怎么对应
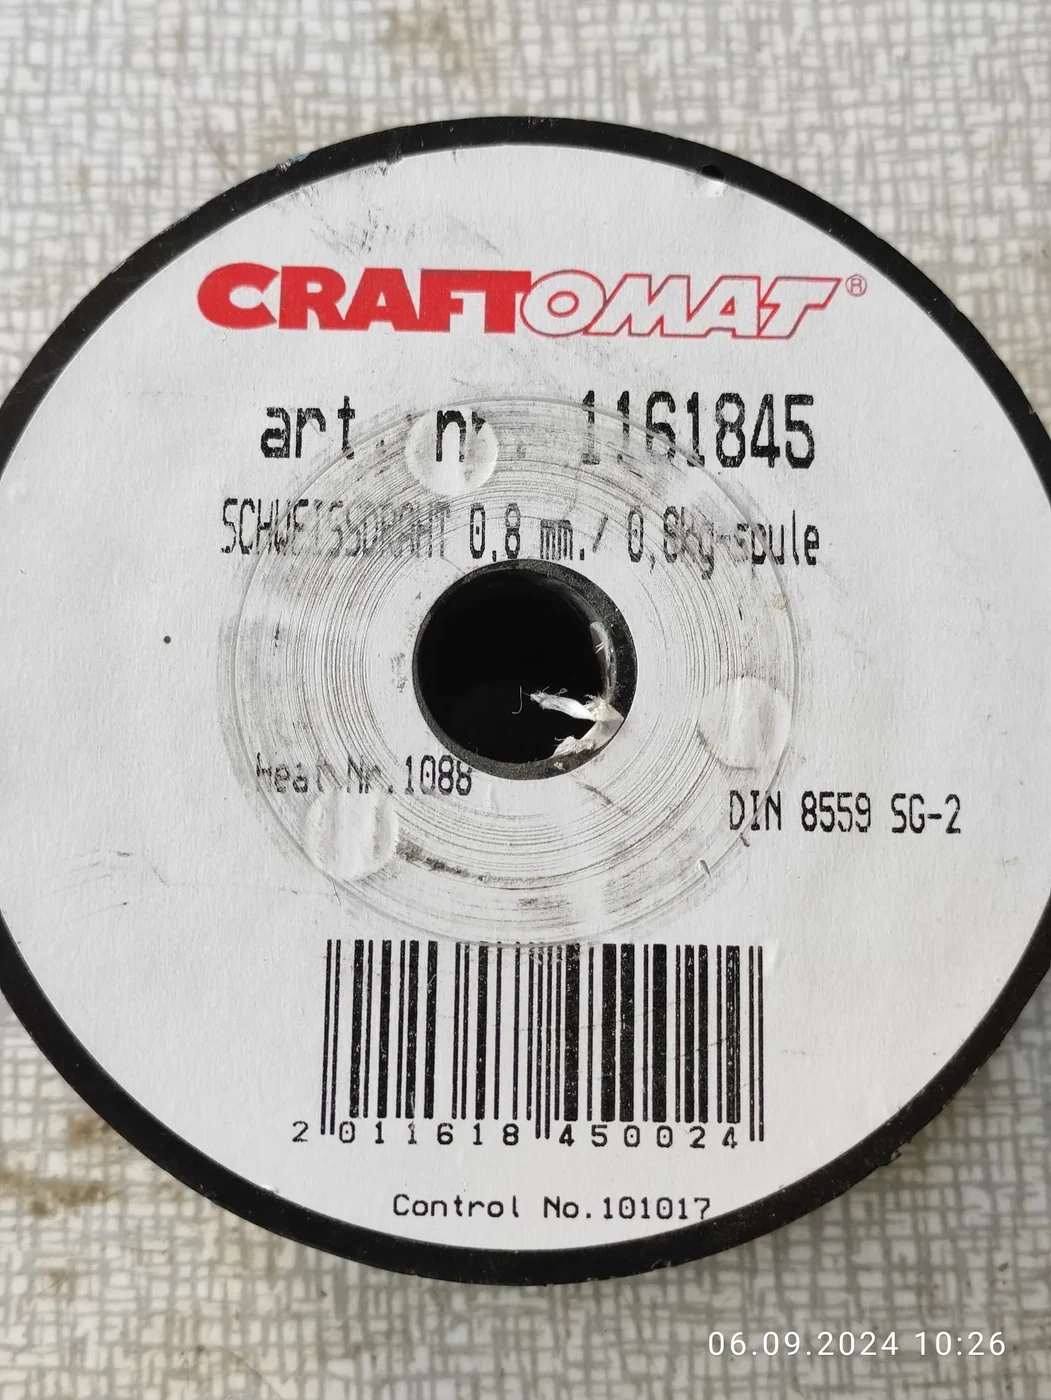
ER70S-6代码之外还要问什么?区分TIG直条与盘丝、一般符合性声明与批次结果,并按具体焊材确认储存、复烘及补货资料。
-
焊机出口询盘:工艺、输入电源与暂载率怎么读清
焊机输出电流为何不能直接决定插座和连续工作能力?结合Miller额定表读暂载率,分清工艺、输入电源与随机附件。